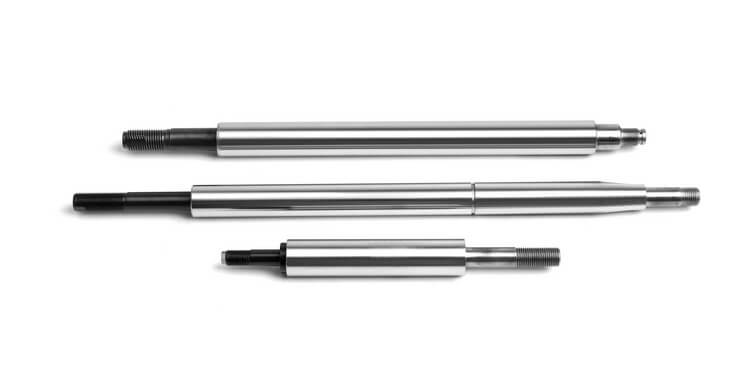
Качество обработки штока поршня должно быть высоким, а шероховатость поверхности должна составлять Ra 0,4 мкм, а к некоторым другим круглым биениям также предъявляются более высокие требования к точности позиционирования. Для определения плана чистовой обработки обработку штока поршня делят на пять этапов: черновое точение (черновое обтачивание внешнего круга, торца и сверление центрального отверстия и т. д.), чистовое точение (чистовая обработка каждого внешнего круга, ступенек и второстепенных поверхностей и т. д.). ) ), черновое шлифование (грубое шлифование по внешнему кругу), полуточное шлифование и тонкое шлифование. Вид производства поршневых штоков – серийный. Конструкция деталей в целом сложная, но и технические требования к ней более высокие. Для организации процесса обработки вала можно использовать принцип концентрации процесса.
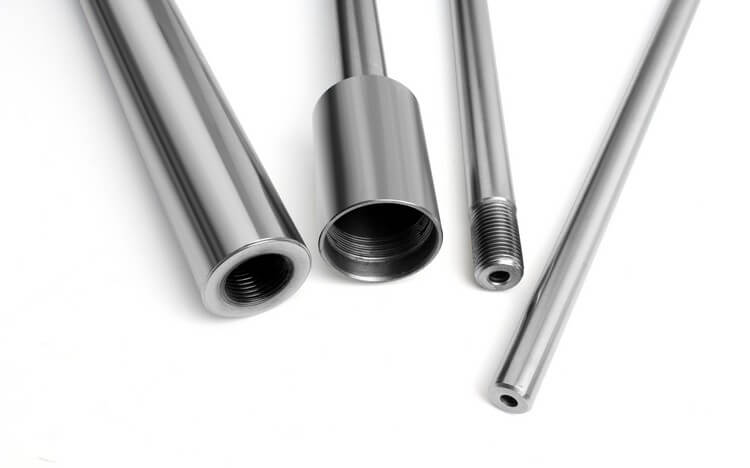
Применение станков и части высокопроизводительного оборудования, оснащенного приспособлениями, и часть метода скрайбирования для достижения точности, чтобы уменьшить количество процедур, сократить маршрут процесса и повысить эффективность производства. Принятие принципа концентрации процесса полезно для обеспечения требований точности положения между обрабатываемыми поверхностями, экономии времени на установку заготовки, уменьшения количества перемещений заготовки, упрощения производственного плана и организации производства, сокращения количества работ. светильники и сократить вспомогательное время. Программа производства поршневых штоков – серийное производство, поэтому используются три захватных патрона, двойная и фрезерная оснастка. Принцип определения величины резания: во-первых, выбирают максимально возможную величину обратного захвата, во-вторых, когда мощность и жесткость станка позволяют, а шероховатость поверхности удовлетворена, следует выбирать максимально возможную величину подачи. Затем определите оптимальную скорость резания по формуле.