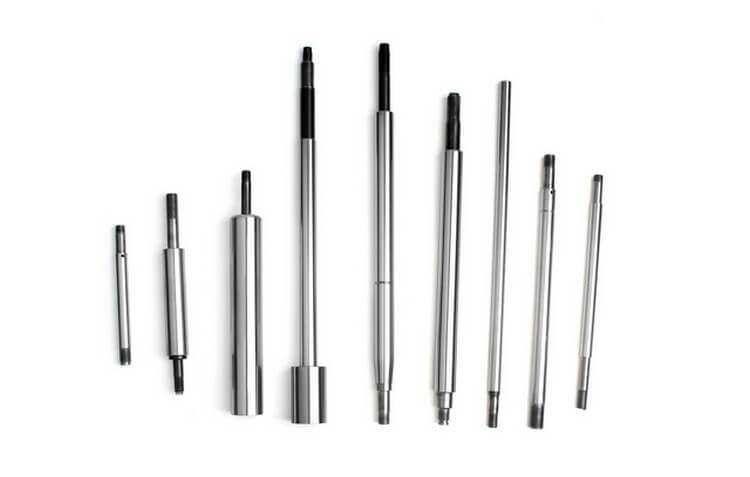
Поршневые штоки из нержавеющей стали в основном используются в гидравлическом, пневматическом, машиностроительном оборудовании, поршневых штоках в автомобилестроении, направляющих колоннах для машин по производству пластмасс, роликовых валах для упаковочных машин, печатных машинах, текстильных машинах, валах для конвейерных машин и линейных оптических валах для линейное движение. . Шток поршня обработан прокаткой. Поскольку поверхностный слой имеет остаточное сжимающее напряжение на поверхности, он помогает герметизировать мельчайшие трещины на поверхности и препятствует расширению эрозии.
Шток поршня является соединительной деталью, подходящей для Работа штока поршня. Большая часть поршневых штоков применяется в деталях гидроцилиндров и цилиндров. Шток поршня — это подвижная деталь с частыми перемещениями и высокими техническими стандартами.
Условия производства штока поршня приведены ниже:
1. Стандарт продукта и заготовки основного назначения для машин и оборудования с поршневым штоком.
2. Структурные характеристики организации на работе, условия нагрузки, предписанная скорость, размеры проезда и правила позы.
3. Давление выбранной системы гидротрансмиссии.
4. Реальное состояние сырья, запасных частей и производственных процессов.
5. Шток поршня должен выдерживать как можно большую нагрузку в случае многократного нажатия и иметь очень хорошую продольную надежность в случае многократного давления.
Особенности
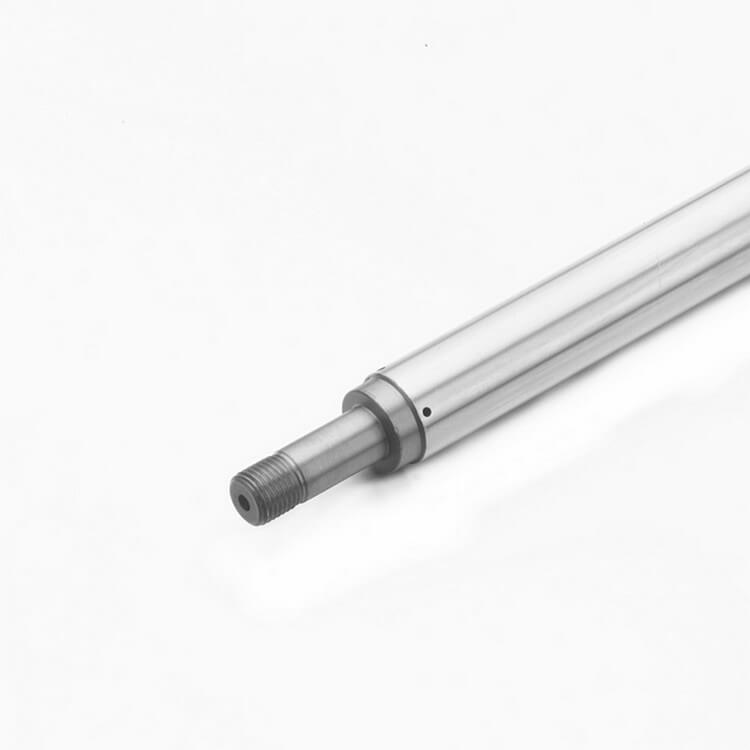
Шток поршня обработан прокаткой. Поскольку поверхностный слой имеет остаточное сжимающее напряжение на поверхности, он помогает закрыть крошечные трещины на поверхности и препятствует распространению эрозии.
Таким образом, можно улучшить коррозионную стойкость поверхности и Образование или расширение усталостных трещин можно замедлить, тем самым повышая усталостную прочность штока цилиндра. Благодаря формовке на поверхности качения образуется наклепанный слой, который уменьшает упругую и пластическую деформацию контактной поверхности шлифовальной пары, тем самым повышая износостойкость поверхности шток цилиндра и избежать ожогов, вызванных шлифовкой. После прокатки уменьшение значения шероховатости поверхности может улучшить свойства посадки. В то же время, повреждение от трения Уплотнительное кольцо или уплотнение при движении штока цилиндра и поршня уменьшается, а общий срок службы масляного цилиндра увеличивается. Процесс прокатки является высокоэффективным и высококачественным технологическим мероприятием, а прокатная головка марки (бесшовная стальная труба 45) является примером, подтверждающим эффект прокатки. После прокатки шероховатость поверхности цилиндра Перед прокаткой стержень уменьшается с Ra3,2 ~ 6,3 мкм до Ra0,4 ~ 0,8 мкм, твердость поверхности стержня цилиндра увеличивается примерно на 30%, а усталостная прочность поверхности стержня цилиндра увеличивается на 25%. ;Срок службы масляного цилиндра увеличивается в 2–3 раза, а процесс прокатки примерно в 15 раз более эффективен, чем процесс шлифования. Приведенные выше данные показывают, что процесс прокатки эффективен и может значительно улучшить качество поверхности. штока цилиндра.