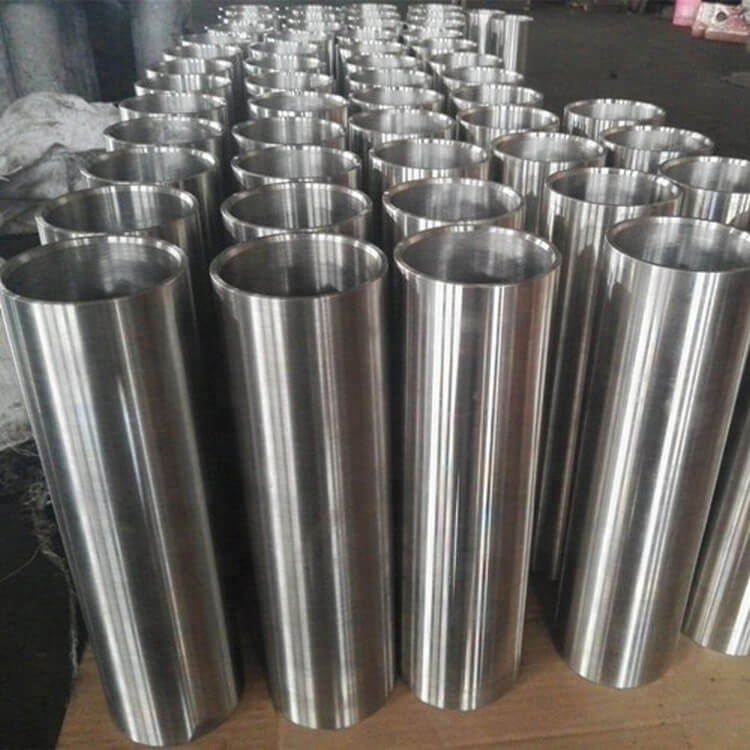
Трубка гидроцилиндра представляет собой высокоточную стальную трубку, обработанную методом холодной вытяжки или горячей прокатки. Поскольку на внутренней и внешней стенках прецизионной стальной трубы нет оксидного слоя, она может выдерживать высокое давление без утечек, высокую точность, высокую гладкость, холодный изгиб без деформации, развальцовку, сплющивание трубы гидроцилиндра без трещин и т. д., что препятствует выпуску производственных мощностей стеганых труб, поэтому они в основном используются для производства пневматики. Или изделия из гидравлических компонентов, такие как воздушные цилиндры или масляные цилиндры, могут быть бесшовными трубами. Химический состав хонинговальной трубки: углерод C, кремний Si, марганец Mn, сера S, фосфор P и хром Cr.

Трубка масляного цилиндра использует технологию обработки. Трубка масляного цилиндра подвергается обработке прокаткой. Поскольку поверхностный слой оставляет на поверхности остаточные сжимающие напряжения, он помогает закрыть поверхностные микротрещины и препятствует распространению коррозии. Чтобы улучшить стойкость поверхности к коррозии и задержать образование или расширение усталостных трещин, тем самым улучшая усталостную прочность стеганой трубы. Путем прокатки на прокатываемой поверхности формируется нагартованный слой, который уменьшает упругую и пластическую деформацию контактной поверхности шлифовальной пары, тем самым повышая износостойкость внутренней стенки стеганой трубы и позволяя избежать ожогов, вызванных шлифовка. . После прокатки значение шероховатости поверхности снижается, что позволяет улучшить свойства сопоставления.
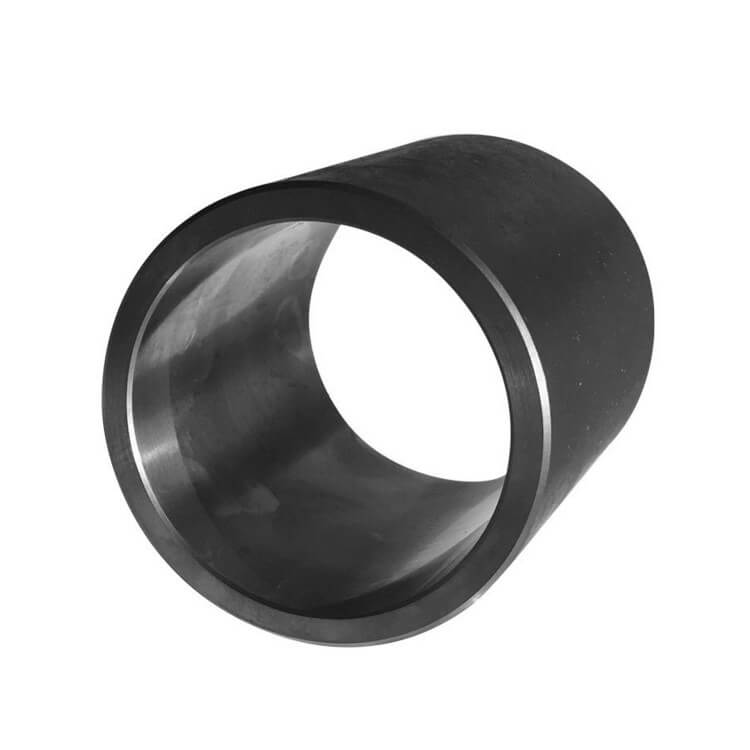
Обработка прокаткой — это разновидность обработки без стружки. Трубка гидроцилиндра использует пластическую деформацию металла при комнатной температуре, чтобы сгладить микроскопические неровности поверхности заготовки, тем самым изменяя структуру поверхности и препятствуя высвобождению механических характеристик, формы и размера стеганой трубы. Цель. Следовательно, этот метод позволяет одновременно достичь цели как сглаживания, так и укрепления, чего невозможно достичь путем шлифования.

Независимо от того, какой метод обработки используется для обработки, всегда будет хорошо на поверхности детали будут неровные следы от ножа, а также волнистые выступы и впадины в шахматном порядке.
Принцип обработки прокаткой: это процесс отделки под давлением, в котором используются холодные пластические характеристики металла при комнатной температуре, и использует инструмент для прокатки, чтобы оказать определенное давление на поверхность заготовки, так что поверхностный металл заготовки создает пластическое течение и заполняет его исходным остатком. В низковогнутой волнистой впадине величина шероховатости поверхности заготовки снижается. В результате пластической деформации прокатанного металла поверхностного слоя структура поверхностного слоя подвергается холодной закалке, а кристаллические зерна становятся более мелкими, образуя плотную форму волокна и образуя слой остаточных напряжений, который повышает твердость и прочность, тем самым улучшая износостойкость. стойкость и коррозионная стойкость поверхности детали. Сексуальность и координация. Прокатка — это метод обработки пластмасс без резки.
Несколько преимуществ трубки гидроцилиндра:
1. Улучшить шероховатость поверхности, которая может достигать Ra≤0,08 мкм.
2, измененная округлость, эллиптичность может быть ≤0,01 мм.
3, улучшить твердость поверхности, устранить силовую деформацию и увеличить твердость на HV≥4°
4, имеется остаточное напряжение слой после обработки, что увеличивает усталостную прочность на 30%.
5, улучшает качество посадки, снижает износ и продлевает срок службы деталей, но обработка снижается стоимость деталей.